鑫霖环保
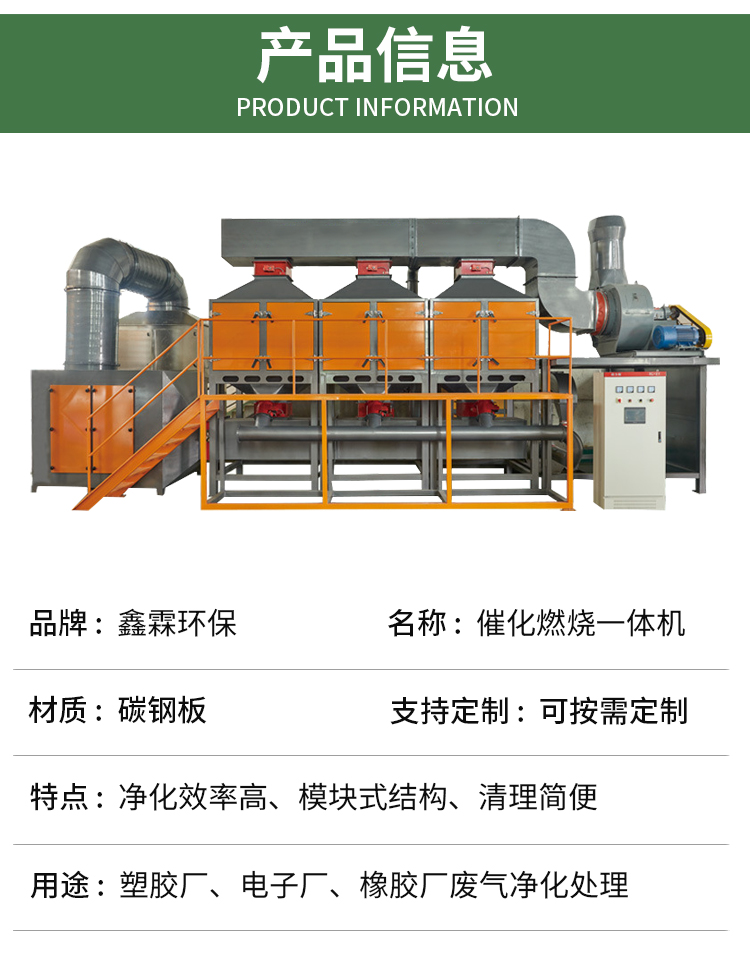
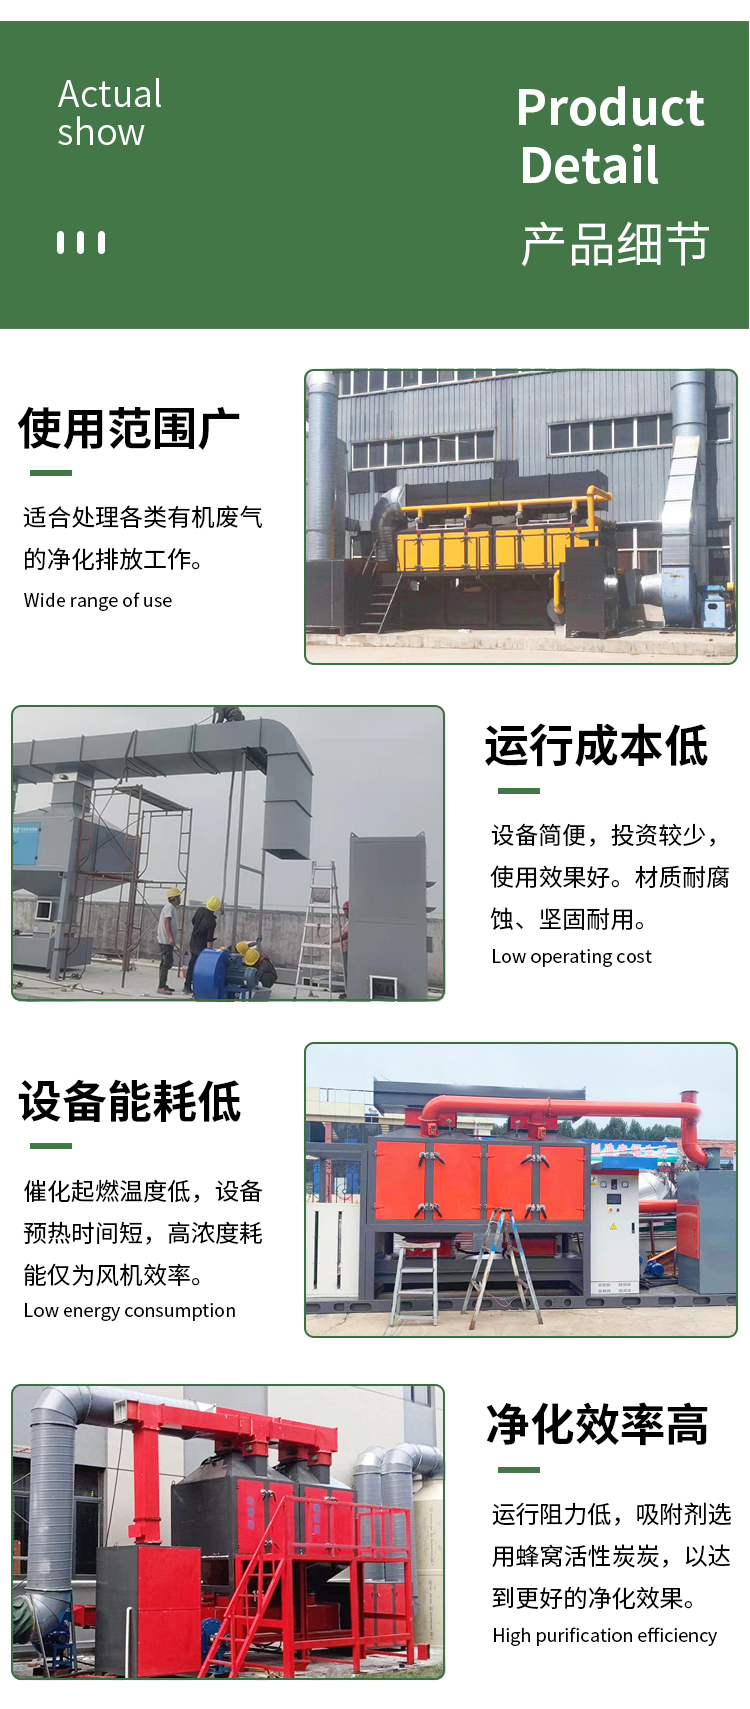
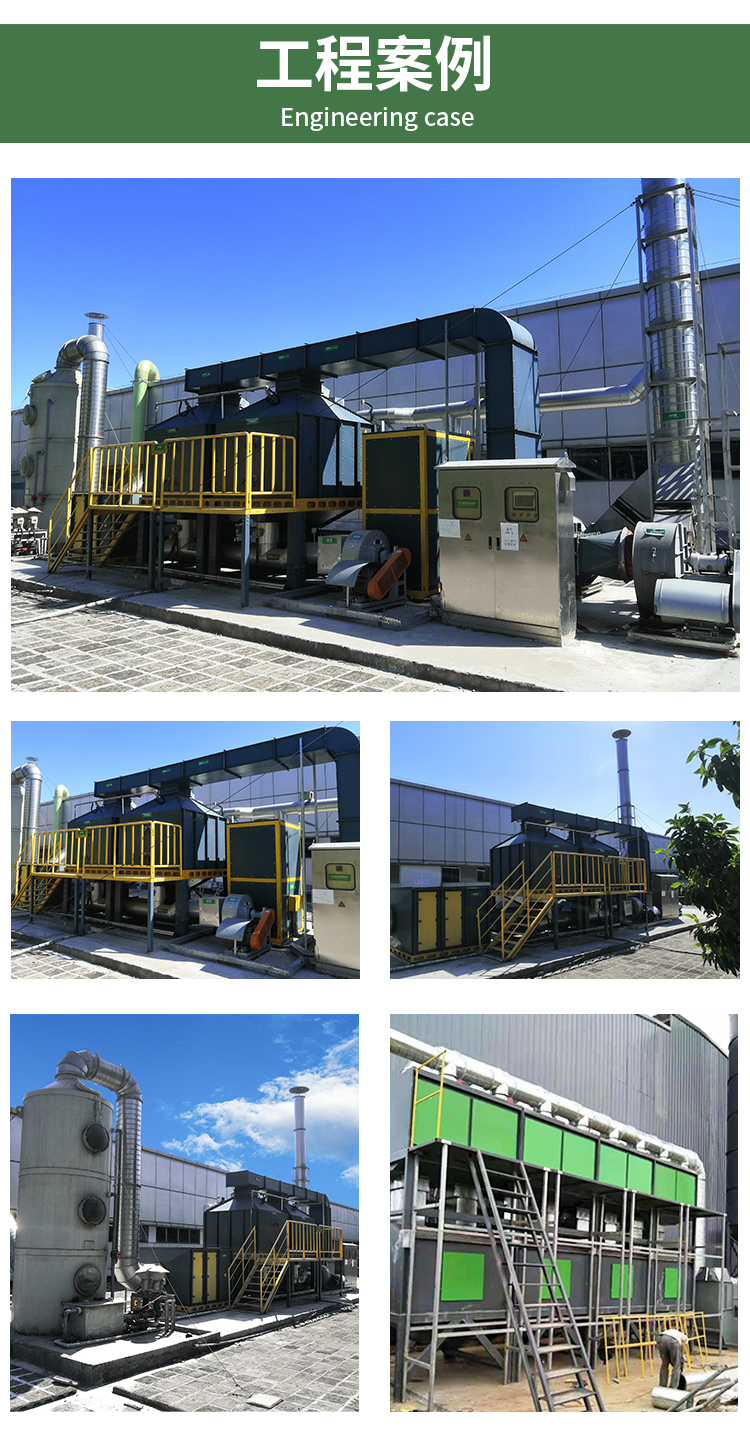
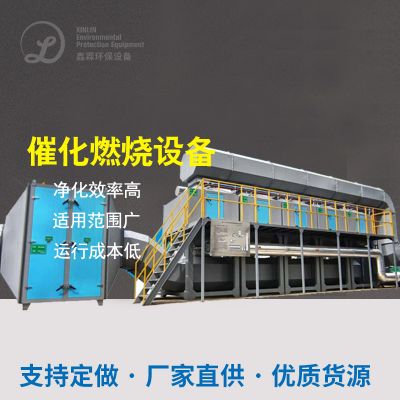
催化燃烧设备介绍
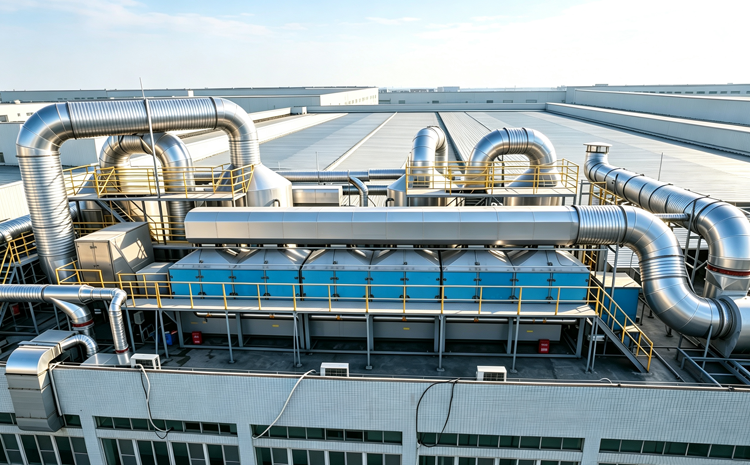
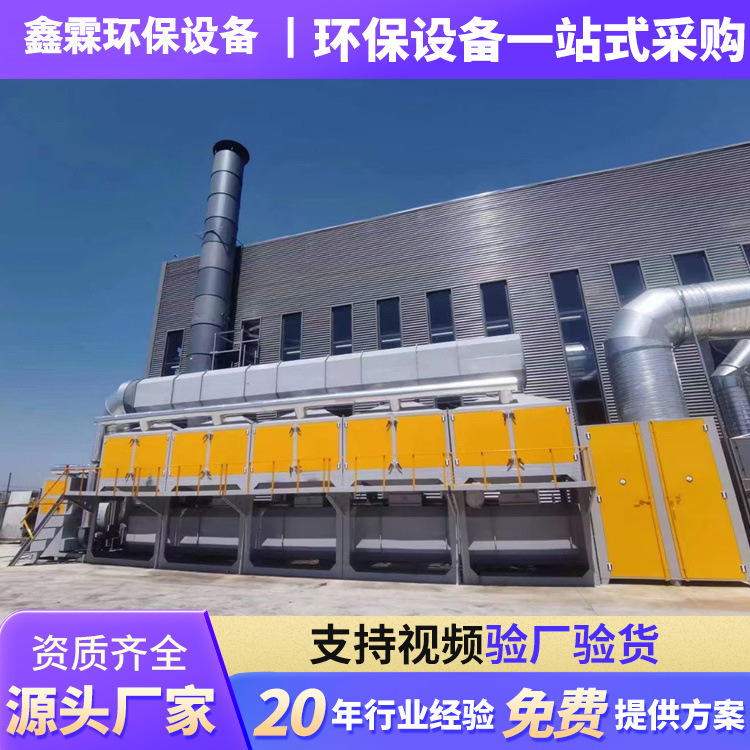
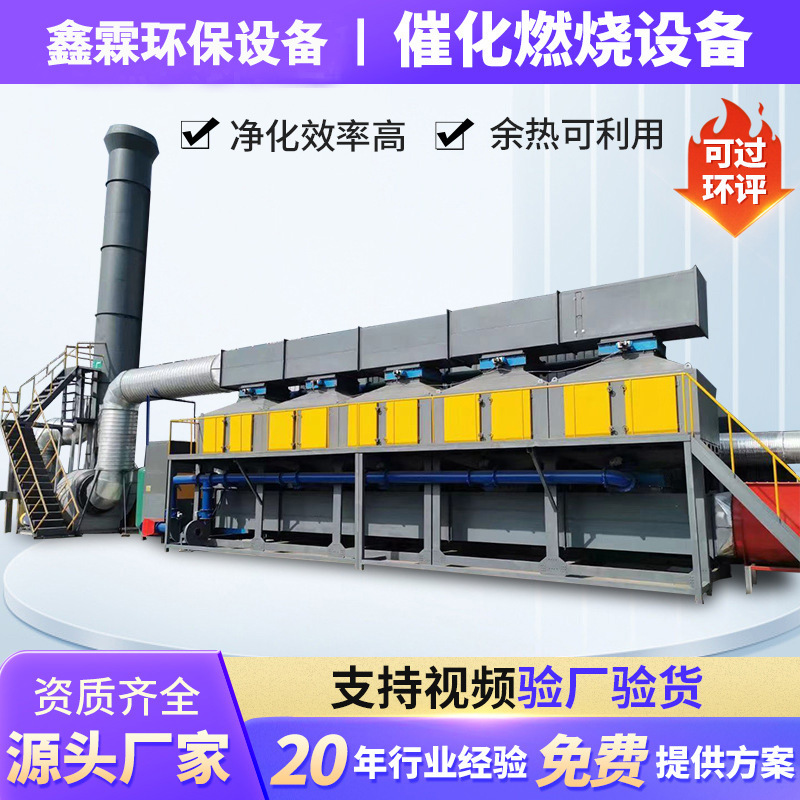
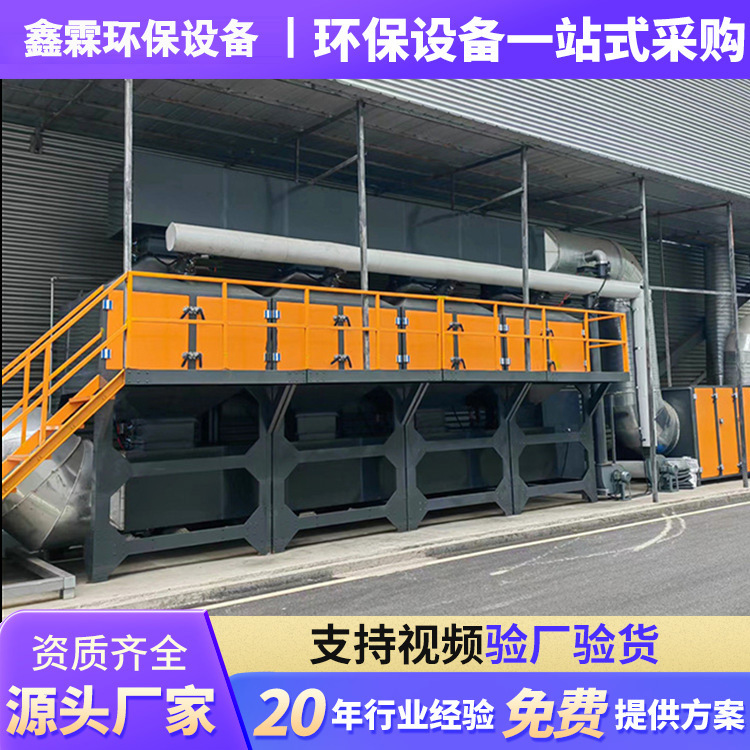
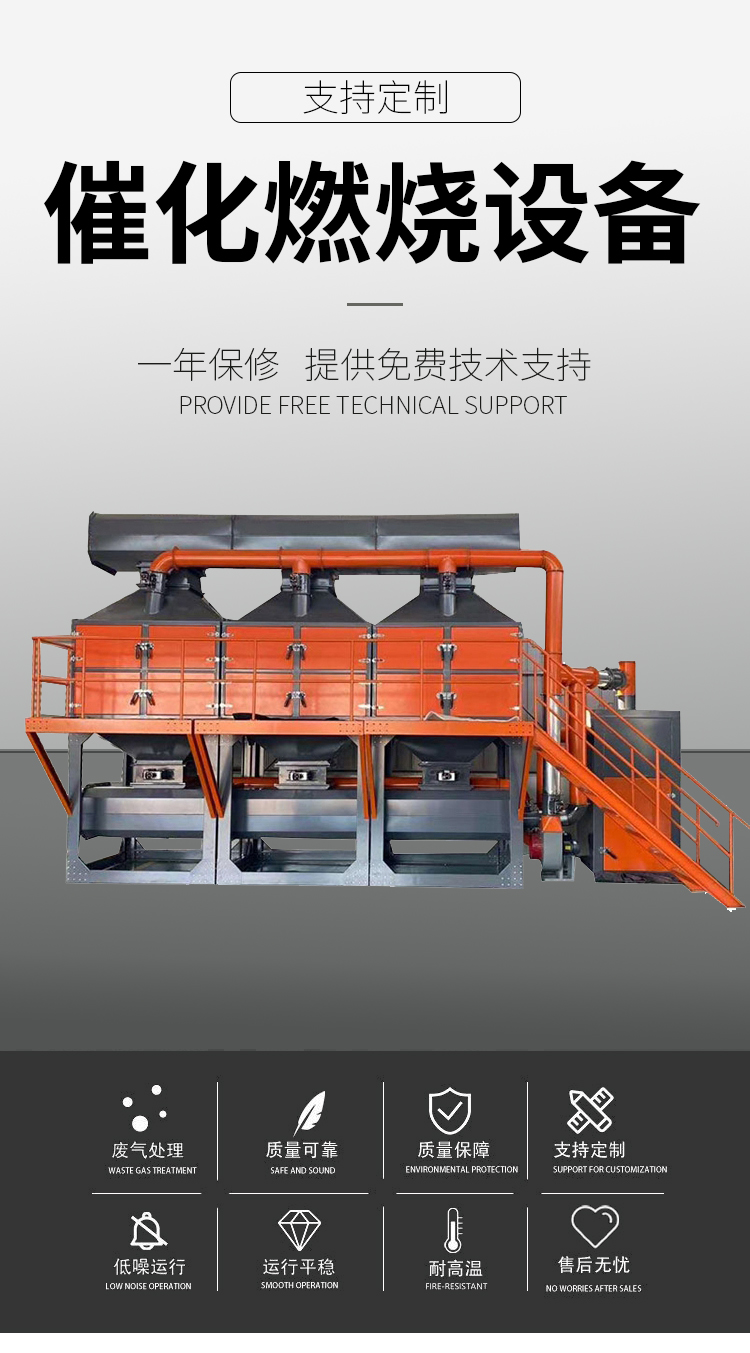
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
设计电化学排放物排放都属于可燃溶解性设计电化学物,日常易燃物点燃要有 650‑850℃持续高温;仪器内嵌式铂、钯贵轻金属崔化氧化反应物剂,影响电化学反應活性能,排放物排放只需预热至 250‑350℃即刻在崔化氧化反应物剂表面完全氧化反应物转化。 排放物排放含量及格后,氧化反应物制造的余热能自给供水,仪器电预热重新停止使用,体现爆炸启用、低高耗能工作上。
二、整套设备结构组成
1. 预处理系统
自吸式过滤清洁程序器、除雾器、阻火器,过滤清洁程序漆雾、粉尘爆炸、油滴、蒸气,可以防止粉尘物淤塞、重叠崔化剂,发生崔化剂食物中毒发挥不了作用;阻火器隔离回火,确保整个机器健康。
2. 余热换热系统
水平式 / 管壳式板换器,巧用自燃,的常温洁净车间有机工业废气点火恒温待操作有机工业废气,余热收购 率多达 90%,大大极大减少供暖发热量。
3. 辅助加热单元
电加温管为主导,开启设备加温、烟气溶液浓度值高时自然集中供暖,把烟气加温至崔化剂起燃环境温度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
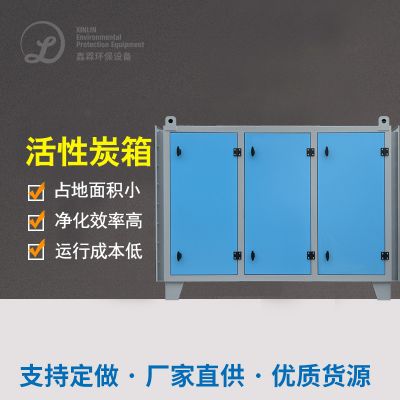
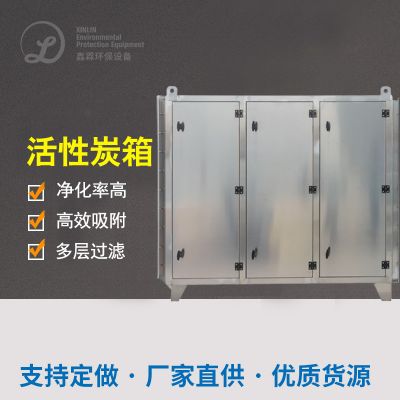
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
尾气采集→湿式活力性炭过滤除杂→热交换器暖机加温→电煮沸补温至表现温暖→崔化床氧化的转换→高温天气干净有机焦炉煤气气体来到热交换器暖机新聘尾气→焦炉煤气下降后排烟管道达到废水排放; 活力性炭分立式机工作内容:大风天气量稀尾气先活力性炭吸达到饱和状态 → 制热脱附浓缩造成高含量尾气 → 送至崔化然烧室转换治理 → 烟气余热回收分类处理市场均衡活力性炭脱附再生利用。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
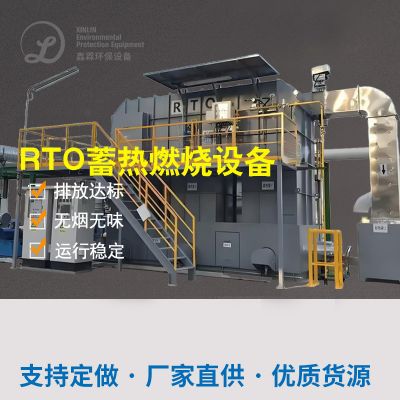
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
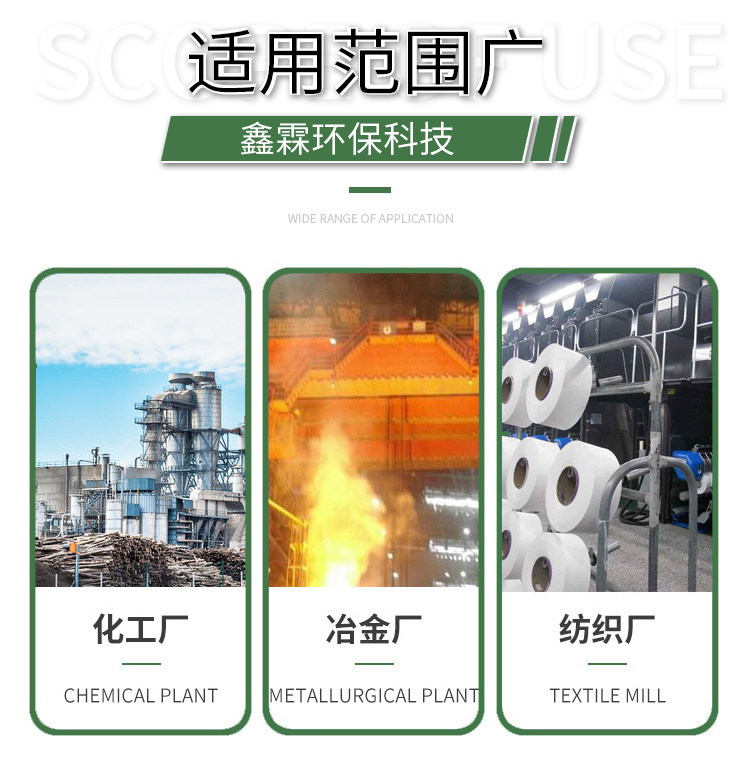
丰富用来分类产生设计的有机废气的制造厂: 汽修店的喷漆涂装、印刷类吸塑油、塑胶材质的注塑机、丝包线制造、五金机械 CNC、热溶胶、美食制造、医疗化工相关行业、设施涂装、橡胶材料沥青混凝土、镀膜车间管理的有机废气冶理等相关行业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信