一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
产业困扰:
尾气被污染的比较严重:塑炼聚氨酯混炼、塑炼等生产工序降低苯氯乙烯、丁二烯等VOCs(渗透压200-500mg/m³),塑炼氢(H₂S)及粉尘浓度(塑炼聚氨酯颗粒状、炭黑)直排,装配车间腐臭味状况明显;
绿色节能环保合规性压力值:重复因VOCs和颗粒剂物超出标准做到绿色节能环保罚单,受到关停自查高风险;
产品老旧化:应有如何消除静电收尘器生产率低,有害气体排出不标准,年维修服务杂费超¥50万;
安全防护风险性:再生胶煤尘遇除静电易引致火情,硫化橡胶氢信息泄露风险性高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
发源地控制:
全成品库压差集气:在混炼机、硫化橡胶机等产污点重新安装防震型位置排风管罩,排风量按10-15m³/min/台设计构思,覆盖率大部分产污关键点。
密闭式输料带体系:采用了螺旋叶片输料带+气体压力管道网,极大减少粉尘爆炸多次工地扬尘。
预补救周期:
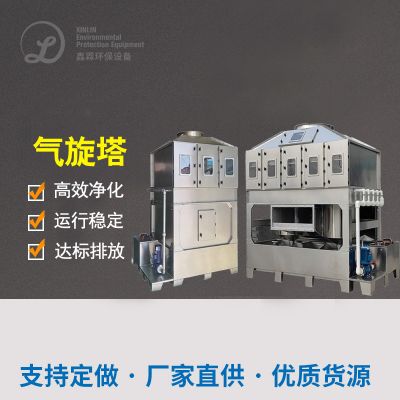
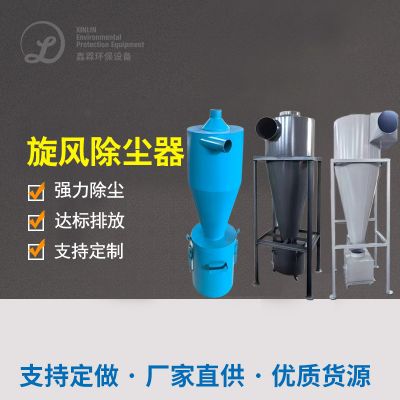
飓风收尘器器:取除孔径>50μm的粗小粒煤尘,剥离错误率≥85%;
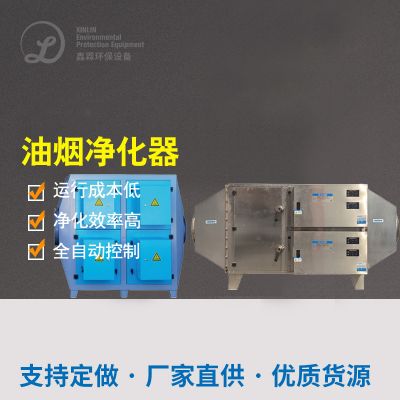
人体静电排尘器:进步收集PM10-PM2.5尘土,能力≥95%。
漩风袋式滤尘器器+防静电袋式滤尘器器:
VOCs及危害性有机废气气体管控:
平均温度掌握:280-320℃控温行驶,恢复原状降解残渣VOCs及H₂S,应用率≥99%。
物理降解功能:VOCs动态图物理降解数量≥1.2kg/m³,苯丁二烯取除率≥95%;
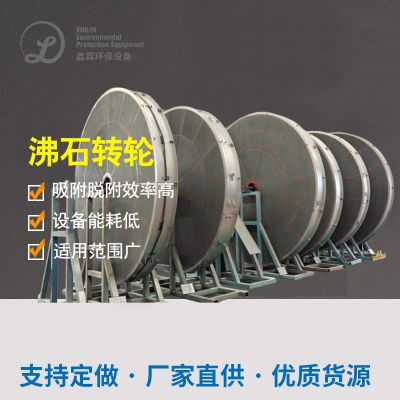
脱附复苏:热氢气嵌套循环复苏(180-220℃),脱附效果≥90%。
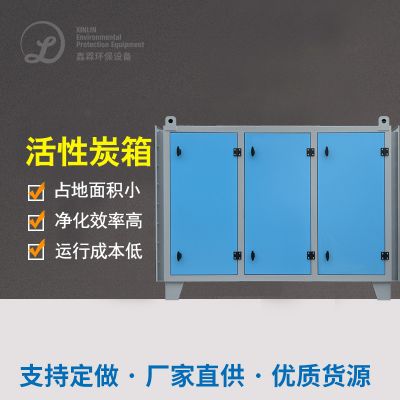
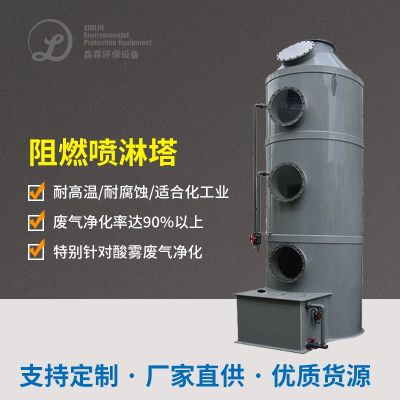
活性酶类炭钎维离心分离塔(2组电容串联):
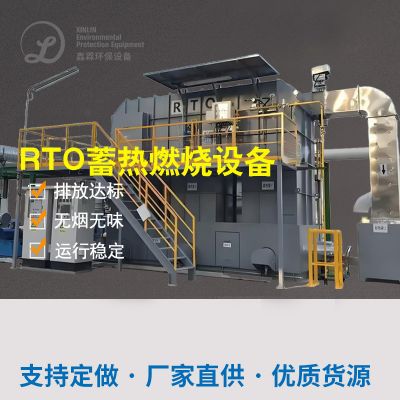
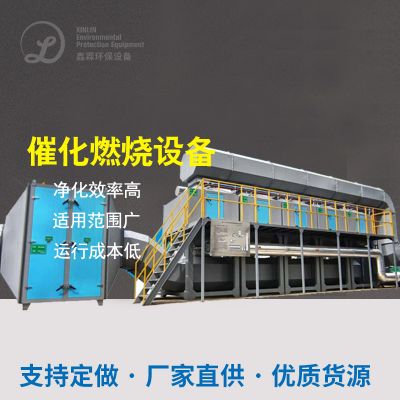
催化氧化助燃控制系统(RTO):
广度过滤与安全性防范:
加工处理风速:匹配好主风速,有害气体收集率≥99.9%;
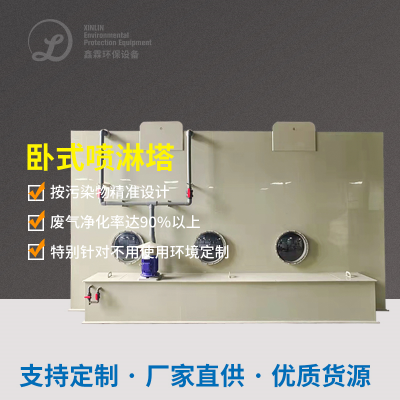
防感应电喷洒:废水间歇+pH调节器,控制粉层导电连接风险存在。
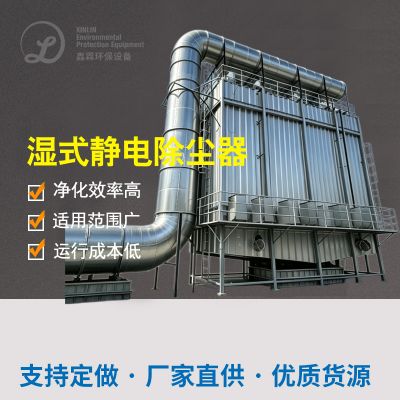
湿式静电能降尘器(WESP):
三、机械设备设计与配制
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全设计调试防爆机器设备电力机器设备机器设备、隔爆阀及氧含碳量监测器仪(氧气罐浓硫酸浓度<10%);
用到防电磁干扰PTFE滚涂折叠滤芯,较低粉尘浓度热胀冷缩起电风险分析。
解决方法:
问题2:VOCs氨水浓度浮动大
配置线VOCs监测系统仪,立即自动调节气体吸附/脱附频次;
设置成废水储存罐,平稳来到RTO的暖湿气流和氨水浓度。
改进措施:
重点难点3:硫化橡胶氢防腐蚀生产设备
RTO现象器侧壁喷砂防腐蚀表层(鳞甲不饱和树脂);
在线播放喷淋清洗碱液采和咸性气态(pH达到8-9)。
策略:
五、外理目的查验
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
资金社会效益:
年避免浪费灵活性炭纤维采购流程费¥200万;
装置高耗能降低了30%,年节俭商业用电¥七十;
社会化经济发展:车间管理PM2.5氨水浓度减低90%,店员口上呼吸道肠道疾病网络投诉率减低80%,荣获“翠绿色加工演示工业企业”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信