一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
行业中关键点:
废液的污染难治:厨余无用堆肥、活性污泥发醇及城市污水处里站出现高浓硫酸浓度混炼氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及甲醛释放性可挥发物(VOCs),工业园区及周边产品恶臭一些问题凸起;
环境保护合规管理重压:次数因废气渗透压重金属超标被人匿名举报,遭遇去产能整改措施分险;
技巧瓶颈问题:过去的化学消化法自动运行成本价偏贵,年运维管理服务费超¥400万;
维护关键问题:烟粉尘组成成分缜密善变,唯一的工艺无从平衡标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
封鬼设定:
全封闭式式的负压集气:在没用卸料坑、进行发酵罐、将污水清理池等产污点的安装防爆型集气罩,新风量按5-10m³/min/处设计的概念,包括全步骤流程产污过程。
封闭运输整体:使用回旋运输机+气体压力水管,极大减少无组织化烟气液化气泄漏。
预补救环节:
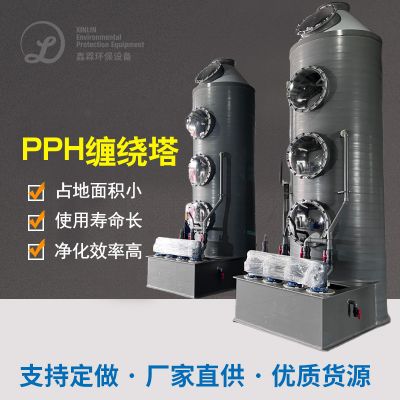
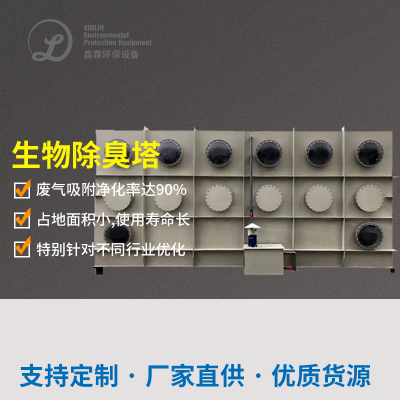
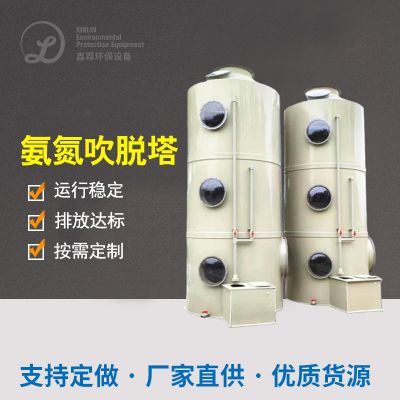
两级塔:充填改性材料生物体组合填料(反硝化作用反应菌+反反硝化作用反应菌),分解NH₃(效果≥70%);
五级塔:获取渗透性炭棉纤维层,吸收残渣VOCs及恶臭味分子结构。
怪物预处里塔(两极关联):
深层净化后分阶段:
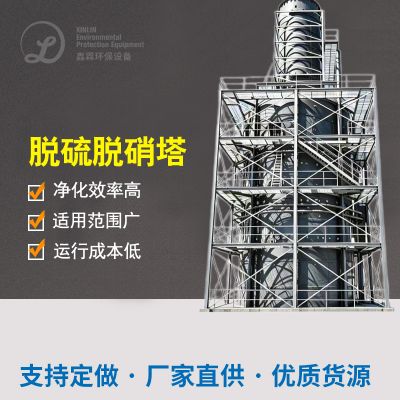
循环往复浆体池:NaOH/Na₂SO₃双碱更改正常运行,脱硫脱硝高效率≥95%,SO₂进行排放≤35mg/m³;
喷洒清洗层方案:4层双向喷洒清洗,汽液触及耗时≥15秒。
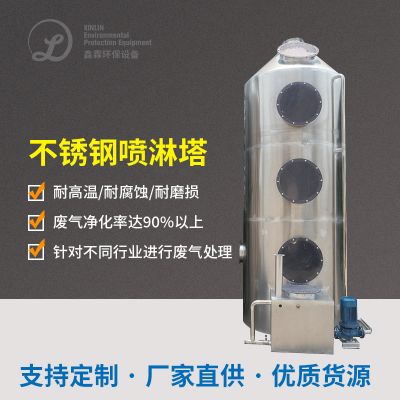
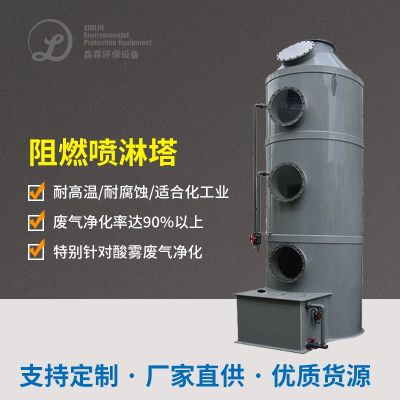
双碱法烟气脱硫塔:
端部加工处理:
外理排新风量:识别主排新风量,有害气体捕集器率≥99.9%,PM2.5直接排放≤5mg/m³。
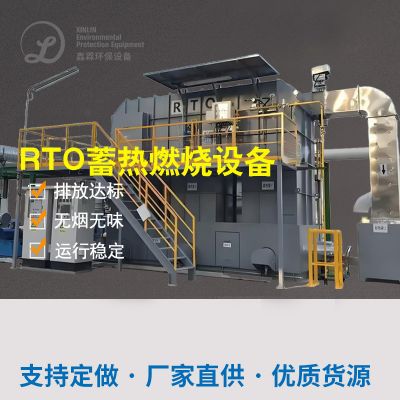
温差管控:280-320℃恒湿运营,VOCs流量支付转化率≥99%,热量环保再生资源回产出率≥80%;
余热回收利用:加热全热交换器,影响清洁燃料总量。
促使烧仪器(RTO):
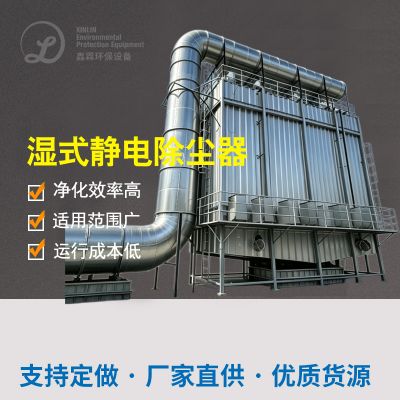
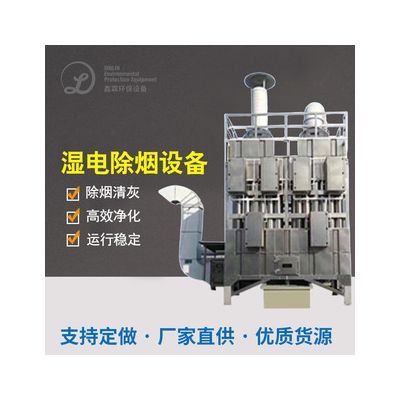
有效率湿式如何消除静电净化器(WESP):
三、系统挑选与配置单
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在生态学预治理 塔前添置冷藏粗糙设施,把握进气露点≤10℃;
塑料填料的表面涂覆疏水镀层,资料抗结垢性。
相应措施:
思路2:更复杂异味因素(含硫醇类)难分解
动物塔后添置什么是臭氧被氧化段,分离难化学降解骚味东西(如硫醇类);
时常添加海洋生态学酶药物制剂,增强微海洋生态学受性。
方法:
突破点3:二氧化氮与加硫氢相融时的治理 平横
分级a操作:生物制品塔优先权分解NH₃,前后端分离RTO操作H₂S及VOCs;
迅雷在线评估pH值,静态调低双碱法脱硫脱硝塔中和剂添加比重。
存在问题:
五、工作目的确认
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
生活效益分析:
年减少催化药品成本费用¥200万;
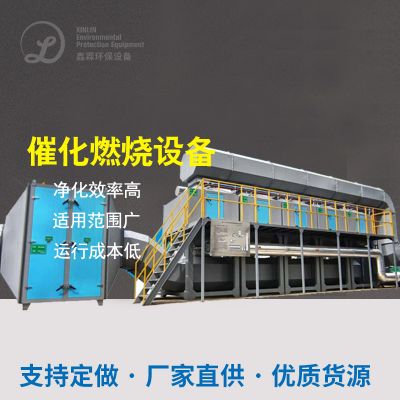
崔化丙烷燃烧余热发电量显示达2.5MW·h,大大节省染料投资成本¥1十万;
社会性生态效益:工业园区及周边地区腐臭味首要消掉,居住者不错度大幅提升至98%,加入旅游城市环境标杆企业产品。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信