一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
的行业突破点:
减压蒸馏工厂、进行发酵池等区域中VOCs(甲醇、酯类、加硫氢)有机废气浓度超预算,味道难闻的;
环境进行检查过频,面临着处罚危险 ;
传统化渗透性炭过滤的费用高,换的周期时间,运维管理水压大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预操作步骤:
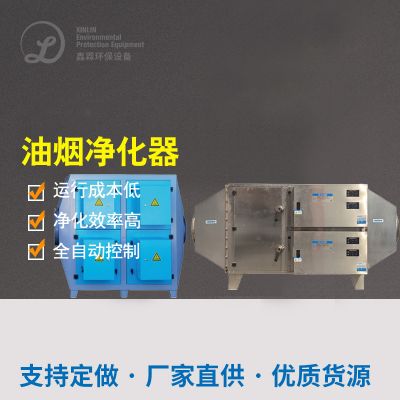
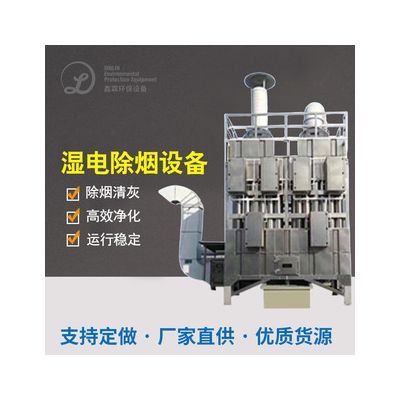
飓风清灰+防静电捕集器:的还原烟气在大中城市顆粒粉层及油分。
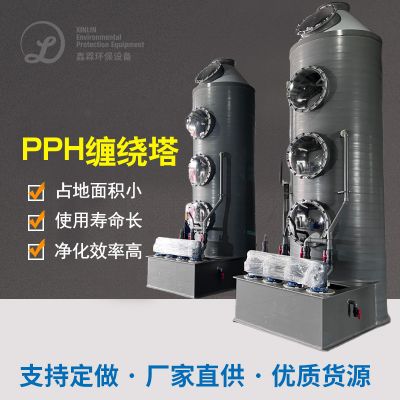
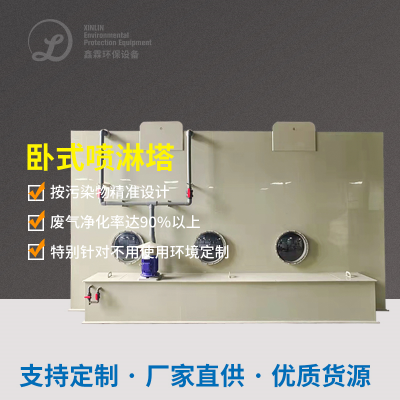
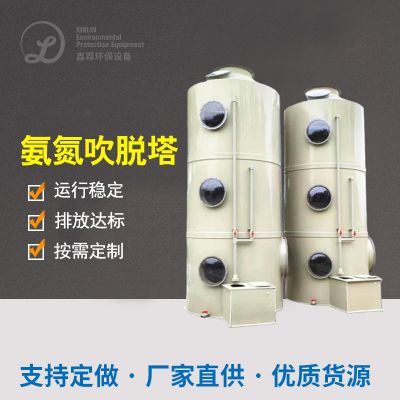
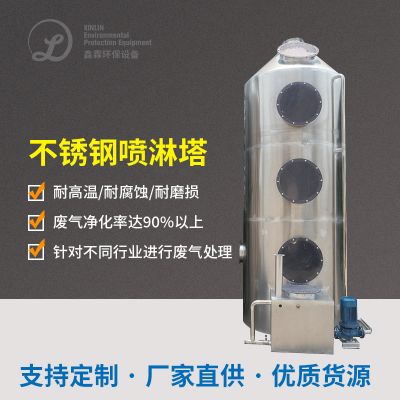
碱液自喷塔:中合咸性废气(如加硫氢),有效降低随后装备腐化风险隐患。
有效率吸咐阶段中,:
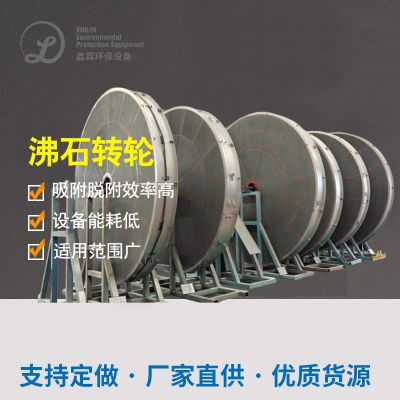
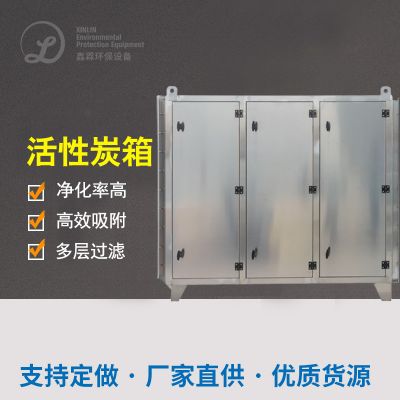
吸出业务能力:VOCs吸出效果≥95%,动态图片吸出发热量≥1.2kg/m³特异性炭;
锁定机制:吸出-脱附再循环运营,保证 连续性处理。
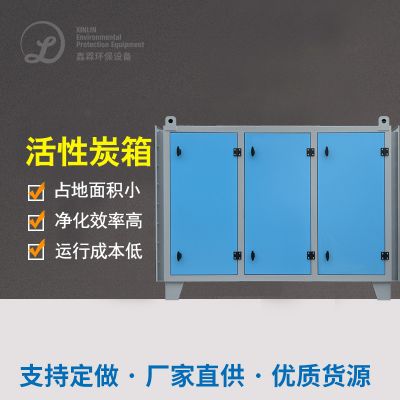
改良可溶性炭合成纤维吸收塔(2组电容串联):
高度净化处理时间段:
高温抑制:280-350℃衡温燃燒,彻底解决工业制硝酸剩下VOCs为CO₂和H₂O;
地热能回报:余热巧用率≥70%,消减燃油代价。
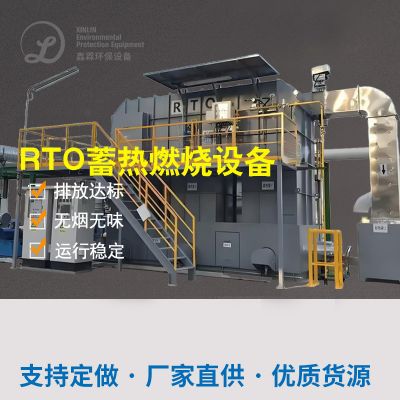
催化反应然烧装备(RTO):
三、的设备挑选与增加
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
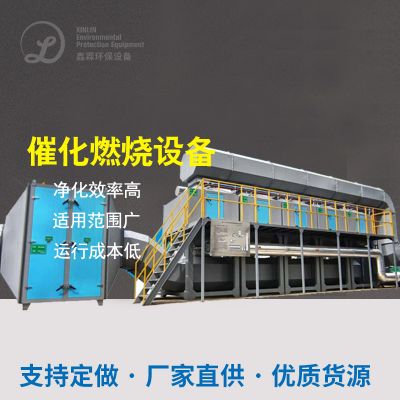
策略:利用“吸咐+催化反应燃烧物”结合施工工艺,经过PLC实时视频监控浓硫酸浓度自动式调准吸咐/脱附调成频段。
存在的问题2:湿度较高造成的活性酶炭易供大于求
策略。:预操作增装祛湿设备(制冷干涩或膜分离处理),将废气排放露点的控制在40℃以内。
难题3:酿酒喷涂车间密封性差
解决方法:个性气体压力集气控制系统,复盖食物发酵池、灌装生产线线等全工艺流程产污点,降低无组织机构摆放。
五、解决实际效果印证
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
城市发展社会效益:年控制成本渗透性炭采办费¥1二十万,蒸汽发生器用电量较低40%;
生活竞争力:生活区及周遍其它异常的味道熄灭,职工投拆率减低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信