废水性能
:
常见组成成分:乙酸乙酯、乙酸乙酯、硫醇
渗透压起伏大(50~500 mg/m³)
低温(60~80℃)
操作技艺
:
冷凝器回收并
:先使用空气冷却器利用方面乙酸乙酯,削减下一步外理负载。
RCO离子液体燃烧物
:对剩的VOCs来室温氧化反应拆解,净化工程吸收率达98%。
余热借助
:助燃卡路里工业废水处理于酵装配车间打火,节能减排为显著。
管理的效果
:
VOCs直接排放密度 <30 mg/m³,符合要求行业标准
年大大节省饱和蒸汽费用的约20万元
四、服务行业现况与未来是什么趋势分析
近些年保健食品厂废液解决仍有着技巧自适应性不够、大中型企业资源现有等毛病。今后发展位置位置主要包括:
女子组合工艺流程网站优化
:如“生物科技法+催化反应”等 hybrid 科技,要兼具到城市发展性与利用率。
自动化化监控器
:顺利通过物联机网实时的转换装置正常运行性能参数,减低人工费的成本。
税收政策驱程
:渐渐环保健康标准化增强,低排出、低碳排放量技木将是热门。
五、汇总
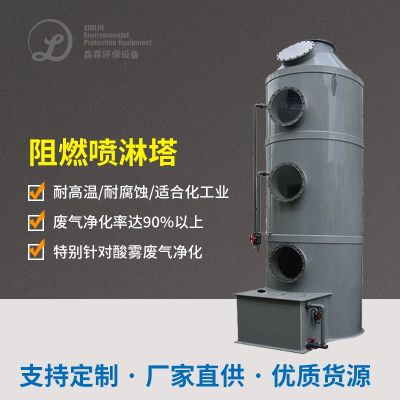
食品饮料厂甲烷气体净化需只能根据实际上化学式物质抉择加工制作工艺设备 ,高浓硫酸浓度VOCs适用于丙烷燃烧法,臭气熏天甲烷气体时候生物工程或化学式清理。例案显示,合情合理设计加工制作工艺设备 不光能符合标准排放量,还可达成环境资源收购 。意见建议的企业相结合产品扩产和甲烷气体性能指标,抉择鑫霖环保化解矛盾决计划,的同时关注新闻长久自动运行生产成本,以达成环境保护与条件前景互利共赢。

 扫一扫添加微信